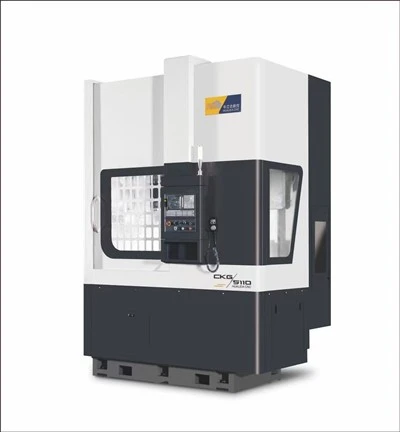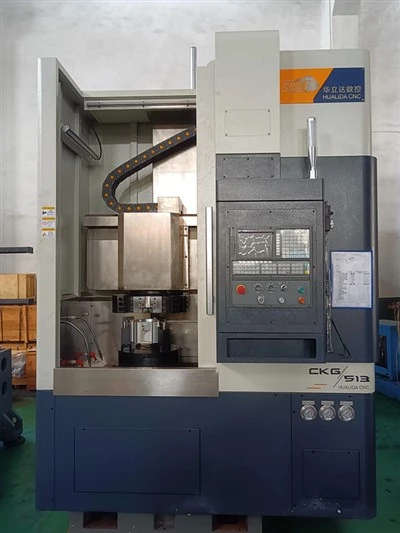


Como proveedor de tornos verticales CNC, he sido testigo de primera mano de los diversos requisitos de las operaciones de mecanizado, especialmente cuando se trata de piezas de trabajo no circulares. Las piezas de trabajo no circulares, como las cámaras, las partes elípticas y los polígonos, presentan desafíos únicos en comparación con los componentes circulares tradicionales. En este blog, exploraré los diversos métodos utilizados para mecanizar piezas de trabajo no circulares en un torno vertical CNC.
1. Método de interpolación de coordenadas
El método de interpolación de coordenadas es una de las técnicas más comunes para mecanizar piezas de trabajo no circulares en un torno vertical CNC. Este método implica el uso del sistema CNC para calcular la ruta de la herramienta en función de las ecuaciones geométricas de la forma no circular.
Interpolación lineal
La interpolación lineal es una forma básica de interpolación de coordenadas. En este método, el sistema CNC se aproxima a la curva no circular por una serie de segmentos de línea recta. Por ejemplo, al mecanizar una pieza de trabajo elíptica, el controlador CNC divide la elipse en pequeños segmentos lineales. La herramienta se mueve a lo largo de estos segmentos a una velocidad de alimentación especificada, formando gradualmente la forma elíptica. NuestroMáquina de torno de giro vertical CNCestá equipado con algoritmos de interpolación avanzados que pueden ejecutar con precisión la interpolación lineal para el mecanizado no circular.
Interpolación circular
La interpolación circular se usa cuando la forma no circular puede aproximarse por arcos circulares. Algunos perfiles no circulares pueden tener secciones que se parecen mucho a los círculos. El sistema CNC calcula el centro, el radio y la dirección de los arcos circulares y mueve la herramienta en consecuencia. Este método es eficiente para el mecanizado de piezas con características redondeadas no circulares.
Interpolación de spline cúbica
Para formas no circulares más complejas, a menudo se emplea la interpolación de la spline cúbica. Una spline cúbica es una curva suave definida por una serie de polinomios cúbicos. El sistema CNC utiliza las coordenadas de un conjunto de puntos de control para generar la curva de spline. Este método puede representar con precisión formas no circulares libres, como las que se encuentran en los componentes aeroespaciales y automotrices. NuestroCKG515 CNC Tornio de giro verticaltiene capacidades de control de movimiento de alta precisión que admiten la interpolación de spline cúbica para el mecanizado no circular complejo.
2. Cam - Mecanismo de seguidor
En algunos casos, se puede usar un mecanismo de seguidor de levas junto con un torno vertical CNC para las piezas de trabajo circulares no circulares. Una cámara es una placa o disco circular especialmente diseñada. A medida que la leva gira, un seguidor se mueve en una ruta no circular correspondiente.
Sistema de cámara externo
Se puede unir un sistema de cámara externo al torno vertical CNC. La cámara está diseñada para tener el perfil no circular deseado. El seguidor, que está conectado a la herramienta de corte, sigue el contorno de la leva a medida que gira la leva. Esto hace que la herramienta de corte se mueva en una ruta no circular, mecanizando la pieza de trabajo en consecuencia. Este método es adecuado para producir piezas no circulares de masa con un perfil consistente.
Sistema de cámara interno
En un sistema de cámara interno, la cámara se encuentra dentro del mecanismo del torno. El seguidor y la herramienta de corte se organizan de manera que la herramienta siga la ruta no circular de la cámara interna. Esta configuración puede proporcionar mecanizado más compacto y preciso, especialmente para piezas de trabajo no circulares pequeñas.
3. Machinine de eje múltiple
Los temas verticales CNC modernos a menudo están equipados con múltiples ejes, que se pueden usar para mecanizar piezas de trabajo no circulares de manera más efectiva.
X - z - c eje mecanizado
Los ejes X y Z son los ejes lineales estándar en un torno vertical CNC, que controlan el movimiento horizontal y vertical de la herramienta de corte respectivamente. El eje C es un eje rotacional que permite que la pieza de trabajo gire. Al sincronizar el movimiento de los ejes X, Z y C, se pueden mecanizar formas complejas no circulares. Por ejemplo, al mecanizar una pieza helicoidal no circular, el eje C gira la pieza de trabajo, mientras que los ejes X y Z mueven la herramienta de corte de manera coordinada. NuestroCNC Tornio de giro verticalOfrece capacidades de control de eje múltiple, lo que permite un mecanizado no circular preciso con alta eficiencia.
Ejes auxiliares adicionales
Algunos tornos verticales CNC avanzados pueden tener ejes auxiliares adicionales, como el eje Y o un eje rotacional adicional. Estos ejes adicionales proporcionan más grados de libertad para mecanizar piezas de trabajo no circulares. El eje Y se puede usar para realizar operaciones laterales en piezas no circulares, mientras que el eje rotacional adicional se puede usar para un mecanizado angular más complejo.
4. Mecanizado adaptativo
El mecanizado adaptativo es un enfoque moderno que utiliza retroalimentación de tiempo real para ajustar el proceso de mecanizado para piezas de trabajo no circulares.
Comentarios basados en el sensor
Se pueden usar sensores, como escáneres láser o sondas táctiles, para medir la forma real de la pieza de trabajo durante el mecanizado. Los datos medidos se vuelven al sistema CNC. Si hay alguna desviación de la forma no circular deseada, el sistema CNC puede ajustar la ruta de la herramienta en tiempo real. Esto garantiza un mecanizado de alta precisión, especialmente para piezas con tolerancias estrechas.
Aprendizaje automático: mecanizado adaptativo habilitado
Los algoritmos de aprendizaje automático se pueden integrar en el sistema CNC para analizar los datos de mecanizado y predecir problemas potenciales. Por ejemplo, el algoritmo puede predecir el desgaste de la herramienta en función de la fuerza de corte y los datos de vibración. Luego puede ajustar los parámetros de mecanizado, como la velocidad de alimentación y la velocidad de corte, para mantener la calidad del mecanizado no circular.


Conclusión
El mecanizado de piezas de trabajo no circulares en un torno vertical CNC requiere una combinación de técnicas y tecnologías avanzadas. Ya sea utilizando la interpolación de coordenadas, los mecanismos de seguidor de levas, el mecanizado de eje múltiple o el mecanizado adaptativo, cada método tiene sus propias ventajas y aplicaciones. Como proveedor de tornos verticales CNC, estamos comprometidos a proporcionar máquinas de alta calidad que puedan satisfacer las diversas necesidades de mecanizado no circular.
Si está interesado en nuestros tornos verticales CNC para el mecanizado de la pieza de trabajo no circular, no dude en contactarnos para obtener más información y discusiones de adquisiciones. Esperamos trabajar con usted para lograr sus objetivos de mecanizado.
Referencias
- Smith, J. (2018). Técnicas avanzadas de mecanizado CNC. Editor: Machining Press.
- Johnson, A. (2020). Mecanizado no circular en tornos. Journal of Manufacturing Technology, 35 (2), 123 - 135.
- Brown, C. (2019). Mecanizado de eje múltiple: principios y aplicaciones. Editorial: Engineering Books Inc.